


三菱数控系统“系统锁了”,听起来像武侠小说里被点了穴——手不能动、刀不能挥、机床一动不动,连急停按钮都显得有点多余。别慌,这事儿我们见得比咖啡喝得多。
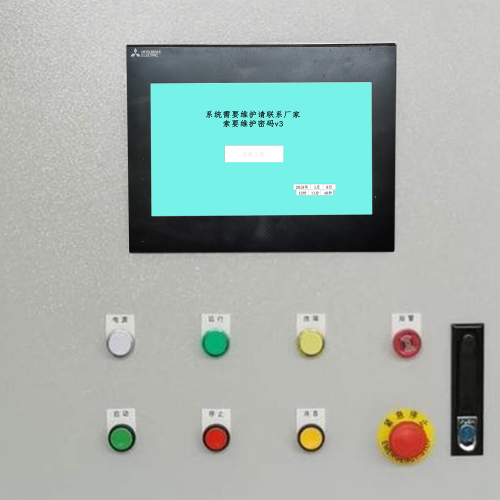
先说说为啥会“锁”。不是系统成精了要罢工,而是它在认真履行安保职责。硬件级锁定最典型的就是密码保护没输对,或者授权模块(比如那个小小的PMC卡)悄悄退休了;还有PLC和CNC之间闹了点小矛盾——比如梯形图里写了“一旦X10触发就锁轴”,结果操作员一按急停,PLC真就较真执行,CNC当场变砖。
软件层面更隐蔽:参数写入保护一开,连修改个进给倍率都提示“禁止操作”;系统启动自检失败?可能是电池电压掉到临界值以下,导致参数区读取异常;再碰上固件版本错配——比如你偷偷把M800E的固件刷进M700V,系统直接启动防御协议,锁得比银行金库还严。
外部诱因也爱凑热闹:突然断电可能让参数区写入一半就断联,留下半截错误数据;用非官方调试工具连机调试,系统一看“来路不明”,二话不说拉闸;甚至U盘插错口、病毒误入MTB文件夹,都有可能触发强制锁机机制。
所以诊断第一原则是:别急着砸键盘,先当个冷静的侦探——查报警号、看PMC状态、翻DGN诊断页,再对照手册逐层排除。毕竟,系统锁了不可怕,可怕的是边锁边重启还顺手清了参数……那才真叫“从头再来”。
解锁操作不是开保险柜,更不是猜密码游戏——它是带安全围栏的精密手术。我们干这行多年,见过太多客户在系统锁了之后,一边猛按复位键,一边给设备顺毛:“哥,醒醒!”结果越顺越死机,最后连梯形图都读不出来了。
先说前置准备:别一上来就点“解锁”按钮。得先认准自家机床用的是M700V、M800S还是M800E——这三个型号看着像兄弟,实则脾气迥异:M700V对电池电压敏感,M800S爱查授权签名,M800E则对远程管理平台依赖更强。确认型号后,立刻备份当前参数(包括#1000~#9999全段)、PMC梯形图(含注释块)、以及NC/PMC之间的IO链接配置。别嫌麻烦,这是你万一“解歪了”还能原路返回的救命船票。
官方授权路径才是正解:MTB专用密钥不是万能钥匙,而是带芯片认证的“数字工牌”;MELSEC iQ Works得配合正确版本的固件包使用,错一个补丁号就卡在验证环节;至于Mitsubishi CNC Remote Manager平台,它不接U盘、不认山寨网线,必须走企业级SSL通道登录——连IP白名单都得提前报备。
至于应急处理?软复位仅适用于参数写入保护误触发这类“轻伤”,电池重置只建议在确认CMOS供电异常且无备份时谨慎尝试。一旦出现“ERR 7001”类硬件授权失败、或梯形图校验和异常(DGN#201≠0),请立刻收手——这时候再硬刚,不是解锁,是给系统做电击除颤,风险远大于收益。
记住一条铁律:所有解锁动作,必须有双人确认、操作留痕、过程录像。毕竟机床停一小时,产线掉三万,但误刷固件导致整套PMC逻辑错乱,那可真是“三万变三十万”。
预防系统锁定,不是靠运气,而是靠“制度养机”。我们常开玩笑说:一台没被锁过的三菱数控系统,要么还没上岗,要么正躺在维修单上排队——因为真正的稳定,从来不是不生病,而是提前把病历本、体检表、疫苗本全配齐。
先说权限分级。很多工厂还在用一个万能密码走天下,操作工、电工、设备科长共用同一串数字,结果某天新来的实习生顺手改了个#1203参数,系统当场黑屏锁死。正确做法是三级切分:操作员只能调进给速度和刀补值;维护员可读PMC梯形图、导出诊断日志,但不能写入;管理员才拥有密钥导入、固件升级、授权重置权限——而且所有登录行为自动记入DGN#900~#905,连谁在几点按了哪个功能键都清清楚楚。
再说健康监控。别等报警灯亮才想起看诊断号。建议每月导出一次DGN日志,重点关注#201(梯形图校验和)、#204(参数CRC)、#800(授权模块状态);每季度用Mitsubishi CNC Diagnostics Tool做一次固件签名验证,就像给系统打个“电子指纹”,一旦发现签名不匹配,说明有人动过底层文件——哪怕没锁机,也得查。
最后是工厂级运维。我们帮客户建过一套“锁定响应SOP”:从发现异常到联系技术支援,必须15分钟内启动预案;每次参数变更需填写《NC参数修改审批单》,经设备主管+工艺工程师双签才可执行;每年12月31日前,必须完成年度授权状态审计——检查MTB密钥有效期、远程平台绑定设备数、以及是否仍有已停产型号的授权未迁移。这套机制跑顺了,系统锁了?那不是事故,是流程在提醒你:“该保养了。”
标签: 三菱M800S系统锁了怎么解锁 三菱数控系统ERR 7001报警处理 三菱PMC卡授权模块失效修复 三菱CNC参数写入保护解除方法 三菱数控系统电池电压低导致锁机