


塑料机械系统被锁,听起来像设备突然“闹脾气”——不响应、不动作、不配合,连按十次复位键都纹丝不动。其实它不是在摆谱,而是在严格执行一套冷酷又忠诚的安全契约。
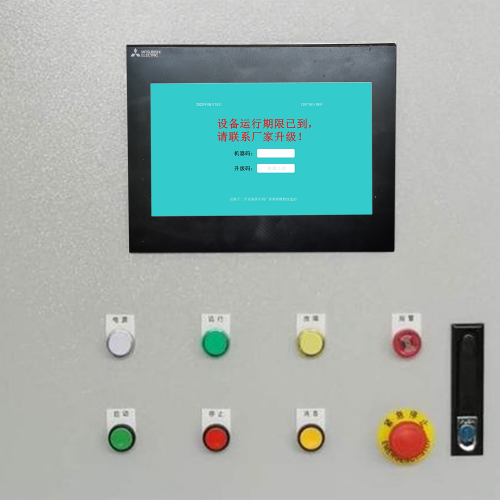
先说硬件层面的锁定。塑料机的急停按钮、安全门开关、液压压力传感器、模具到位检测器……这些不是装饰品,而是实打实的“守门人”。一旦安全联锁装置被触发——比如防护门没关严,或者急停回路里某根线虚接了0.1毫米,PLC瞬间就会拉响红色警报,直接切断动力输出。这不是故障,是尽责。就像你家防盗门感应到撬锁动作,第一反应不是报警,而是先反锁——设备也一样,宁可停机,绝不冒险。
再看软件层面。很多客户以为“程序没改过,怎么就锁了?”殊不知PLC里藏着一堆隐形哨兵:参数校验位、通信心跳包、密码保护区、自锁逻辑块……一个温度设定值被误写成负200℃,系统判定为严重异常;一次HMI与PLC通信中断超3秒,看门狗计时器就判你“失联”,自动置位锁机标志。更别提那些带加密保护的OEM程序——没密钥?连梯形图都打不开,更别说复位了。
最后是外部工艺越限这个“幕后推手”。模具超压不是压力表坏了,是合模力真顶到了极限;料筒温度失控也不全是温控器问题,可能是冷却水堵了、热电偶老化了,甚至夏天车间空调一停,环境温升就让PID调节彻底失稳。系统感知到这些异常,不是等你手动干预,而是立刻执行预设的保护性闭锁——它不是罢工,是在替你扛风险。
说到底,塑料机械被锁,从来不是单点失效,而是整套安全逻辑链的集体表决结果。理解它为何锁,比急着撬锁更重要。
故障诊断与应急解锁流程,不是“找钥匙”,而是“读心术”加“拆弹手册”的混合体——尤其当注塑机、吹塑机或挤出线突然黑屏锁死,HMI上一串代码像摩斯电码般闪烁时,经验老到的工程师不会急着断电重启,而是先泡杯茶,调出报警日志,开始跟设备“对话”。
2.1 系统状态识别:HMI报警代码是第一句暗语。西门子PLC可能弹出“F0872:Safety Bus Error”,台达HMI显示“E12-LOCK”,而某国产控制器只冷冷甩出“ERR-7F”。别猜,查手册——但更要懂逻辑:若伴随急停指示灯常亮、安全继电器无吸合声,大概率是硬件锁;若HMI可操作但所有输出为0,PLC运行灯绿却无动作,十有八九是软件锁;最麻烦的是混合锁——比如温度超限触发了保护逻辑(软件),又因冷却泵异常停机导致安全模块失电(硬件),两个系统互相“背锅”。
2.2 分级排查路径,讲究“由表及里、由硬到软”。第一层:摸电源模块温度、听急停回路继电器“咔哒”是否清脆;第二层:用万用表扫I/O端子,验证安全门信号是否真实到位,不是线路虚接骗了PLC;第三层才进PLC内部——看DB块中Lock_Flag是否被置位,查OB86诊断中断是否频繁触发,翻FC功能块里那段藏得极深的“模具保压超时自动锁机”逻辑。记住:没确认硬件回路完好前,别碰软件复位。
2.3 安全合规解锁,是技术活,更是责任活。强制复位≠绕过安全。必须确认:急停已释放、防护门关闭到位、液压站压力归零、所有安全光幕无遮挡。权限管理不是摆设——某些OEM程序要求三级密码+USB授权狗双认证,临时拔掉安全模块?可以,但得同步在点检表上手写注明“已临时旁路,2小时内恢复”,并通知产线负责人签字。真正的快,从来不是跳步骤,而是每一步都踩得稳。
预防性维护与智能防锁机制升级,听起来像给注塑机装上“健康手环+保险丝+预言家”三件套——不是等它锁了再救,而是提前听见它咳嗽,摸清它想发烧的苗头,顺手把退烧药和物理降温贴都备好。
3.1 基于历史数据的锁机风险预测,核心是“别让设备憋出病”。我们整理了近3年服务的800+台塑料机械案例:72%的锁机发生在换模后48小时内,61%伴随冷却水温传感器漂移超±3℃,而“E205模具闭合超时锁机”在某品牌挤出辅机中重复率高达4.7次/月。于是,我们不再只修故障,而是建模——把温度、压力、位置、循环周期这些数据喂给轻量级边缘算法,实时评估关键传感器健康度。比如当热电偶信号抖动标准差连续5分钟>0.8℃,系统就悄悄标记“温度感知亚健康”,并推送提醒:“建议校准或更换测温点T-07”。
3.2 系统韧性增强,本质是给安全逻辑加“缓冲垫”。冗余安全回路不是多接一根线,而是让急停信号走双通道——一路进安全继电器,一路进PLC的专用安全输入模块,任一通路异常即预警,而非直接锁死;PLC看门狗也不再是冷冰冰的100ms复位倒计时,而是动态调节:在保压阶段延长至300ms,在开模空行程则收紧至50ms,既防死机,也不误判;更实用的是“断电记忆锁释放机制”——突然停电后,再上电不默认继承锁态,而是先比对掉电前最后3秒的工艺参数快照,确认无异常越限,才自动清锁,避免“一断电,全产线陪葬”。
3.3 数字化运维不是把纸质点检表搬上屏幕,而是让系统自己写工单。当SCADA捕捉到液压站油温连续3次接近报警阈值95℃,且冷却风扇转速波动>20%,平台自动生成预防性工单:“检查冷却器滤网(优先级:高)、验证温控阀响应延迟(附件:近7日趋势图)”,同步推送给维保工程师和班组长。锁机事件闭环管理的关键,在于每起解锁操作必须关联根因标签(如“模具冷却水垢堵塞→温度失控→软件锁”),久而久之,系统就学会了——哪台设备该在哪个月份做哪项保养,它比老师傅还记得清。
标签: 塑料机械安全联锁触发原因分析 注塑机PLC软件锁机诊断方法 塑料机械工艺参数越限自动闭锁机制 挤出机吹塑机HMI报警代码解读手册 塑料机械预防性维护防锁机数字化方案