


卧式加工中心被锁了?别急着翻说明书,也别第一反应就喊“师傅快救场”——这台铁疙瘩突然摆出一副“生人勿近”的冷脸,其实比闹脾气的猫还讲逻辑。我们速捷工控这些年修过的锁机现场,多到能编一本《工业版锁屏艺术鉴赏指南》。先说结论:90%的“被锁了”,不是机器坏了,而是它在认真执行一套你没注意到的“安全守则”。
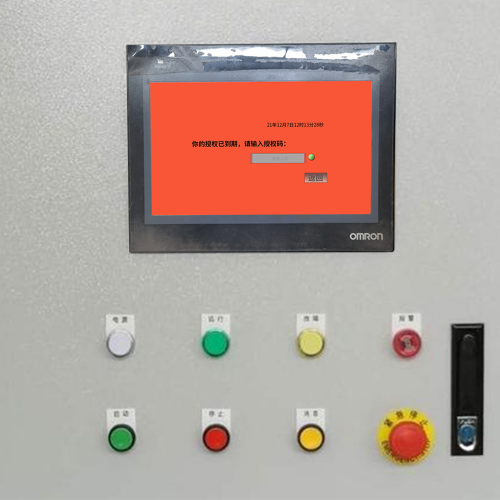
硬件级锁定,是机床最原始的防御机制。比如急停按钮被误碰却没复位,整个控制回路直接断电休眠;轴抱闸像给电机上了把机械手铐,液压站压力一掉,抱闸死活不松手;气压不足时,刀库换刀气缸连叹气都费劲,系统干脆判定“条件不满足”,主动锁住不动。这些都不是故障,是它在说:“等我喘匀这口气,再开工。”
控制系统级锁定更爱“打哑谜”。FANUC报个PS012,SIEMENS弹个ALM3205,表面看是天书,实则是CNC在逐条核对PLC发来的“准行令”——主轴温度够不够?冷却液够不够?Z轴限位开关有没有被油污糊住?只要有一条互锁条件没点亮,它宁可当个沉默的钢铁雕塑,也不冒进半步。
至于安全与权限锁定,那真是现代机床的“职场政治”。钥匙开关拧在LOCK位?等于给操作台贴了张“今日休假”便签;安全门虚掩两毫米,光栅一失联,整条产线瞬间进入“战备静默”;甚至新来的小王没被分配操作权限,系统连主轴启动键都给你灰掉——不是它小气,是它真怕出事。
所以,“被锁了”从来不是终点,而是机床递来的一张体检报告单。
解锁诊断流程与标准化处置步骤,听起来像在拆一枚工业级定时炸弹——其实更接近给一台讲原则的老师傅递上一杯温水,再耐心听他把话讲完。
我们速捷工控现场工程师有个共识:所有“锁不死”的机床,都输在第一步太着急。有人一见屏幕黑、轴不动,抄起PLC编程电缆就准备清程序;有人直接短接急停触点,结果安全继电器“啪”一声自爆——这不是解锁,是给机床发了张“工伤认定书”。
真正靠谱的解锁,从“看、摸、听、问”四字诀开始。先看报警信息:是CNC主屏弹窗?还是操作面板LED狂闪?别跳过那行小字说明,FANUC的PS报警往往藏在第二页,SIEMENS的ALM代码后面还跟着一个“Sub-code”,漏掉它,等于只读了病历首页就开刀。再摸物理状态:急停按钮有没有被油渍卡住复位不到位?安全门磁开关吸合时有没有“咔哒”轻响?液压表指针是不是蔫在绿区下沿?冷却液液位镜里晃的不是水,是整台设备的呼吸节奏。
接着启动分层排查法——我们叫它“四步登梯法”。第一阶:安全回路必须闭环。用万用表量急停回路通断,不是靠猜,是实测。第二阶:驱动使能信号到位没?伺服放大器上的“SERVO ON”灯亮不亮,比任何参数都诚实。第三阶:CNC准备就绪(RDY)信号是否激活?这一步常被忽略,但它是PLC与CNC握手成功的“OK手势”。最后一阶:主轴/刀库使能逐个点亮,像打开一扇扇带密码的门,顺序错不得,条件缺不得。
至于复位——软复位不是万能重启键,硬复位更不是“大力出奇迹”。FANUC系统在PS报警后,优先用MDI方式执行“RESET+PROG”组合;SIEMENS则要看ALM类型,有些需先进STARTER恢复PLC状态,再按复位键。参数恢复?务必确认电池电压>2.8V,否则刚写进去的参数,断电就蒸发。最后提醒一句:所有操作前,请默念三遍——“我确认安全门已闭合,急停已复位,钥匙在AUTO位”。这不是仪式感,是让机器愿意重新信任你的前提。
预防性管理与长效保障机制,不是给机床买保险,而是帮它养成晨跑、体检、定期剪指甲的好习惯。
我们速捷工控修过太多“锁得理直气壮”的卧式加工中心——有台设备每月15号准时报警,一查电池三年没换;还有台刀库锁死五次,最后发现是限位开关上结了层油膜,像给传感器戴了副毛玻璃眼镜。问题从来不在“突然”,而在于“一直没管”。
日常维护要点,说白了就是“盯住四个容易偷懒的角落”。润滑周期别只信标签,得拿记号笔在油嘴旁画个圈,到日子就打卡;限位开关不是擦擦灰就行,得用无水酒精棉签探进缝隙,不然金属粉尘混着切削液干结成壳,开关就从“守门员”退化成“摆设员”;电池电压监测更不能靠感觉——西门子840D的SRAM电池低于2.6V,程序可能半夜悄悄丢一行;安全继电器?每年至少做一次强制测试,按下测试键,听它“咔哒”一声干脆闭合,比听它沉默更让人安心。
操作规范强化,本质是把“经验”变成“动作”。多班次交接不是口头说“今天没报警”,而是对照一张带勾选栏的《开机前五查清单》:急停复位否?钥匙档位否?安全门磁吸合否?液压压力≥7MPa否?电池告警灯灭否?权限分级则要落到门禁卡级别——操作员刷不了参数页,维修员需二次扫码才开放PLC在线监控。应急解锁SOP不是锁在文件柜里,而是印成A3尺寸,塑封后贴在操作台左侧最顺手的位置,新员工上岗前三天,必须独立完成一次模拟解锁并签字。
至于智能预警升级?我们已在泉州某汽配厂试点IoT改造:在液压站加装压力微变传感器,在安全门加装双通道状态采集器,在电柜内布设温湿度节点。数据不传云端炫技,而是直连车间MES,当压力连续10分钟低于阈值,系统自动弹窗+语音提醒:“请注意,右主轴液压回路可能进入预锁状态”,比报警早17分钟介入。锁,从来不该是终点;它该是一封提前寄出的检修提醒函。
标签: 卧式加工中心急停未复位导致锁机 FANUC卧式加工中心PS012报警解锁方法 SIEMENS卧式加工中心ALM3205安全互锁排查 卧式加工中心液压压力不足自动锁机处理 卧式加工中心安全门光栅失效引发系统锁定