


CNC加工中心被锁死的常见原因与机理分析
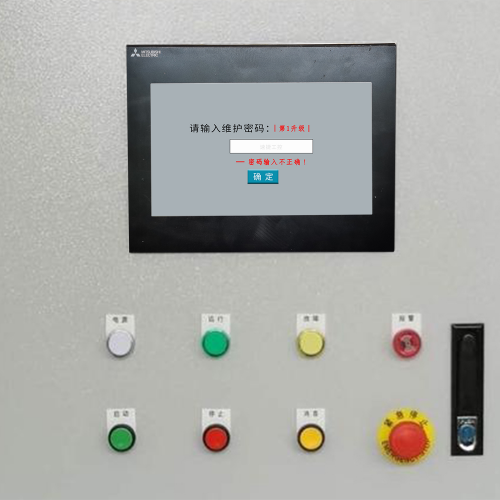
干过机加的老司机都懂——设备突然“定格”,主轴不动、坐标不走、面板黑屏或满屏报警,不是断电也不是撞机,就是那种“明明通着电,却像被施了定身咒”的诡异锁死。这可不是系统在闹脾气,而是多重防线被触发后的保护性罢工。
硬件层面的锁死,往往来得干脆利落。比如急停回路一拍即停,但若接线松动、触点氧化或继电器粘连,系统可能误判为持续急停信号,死守“不许动”原则;伺服报警更爱玩躲猫猫——电机过载、编码器断线、驱动器散热不良,哪怕只有一根屏蔽线没接地,都可能让整台设备陷入“我醒了但我拒绝干活”的僵局;限位开关被油污糊住、机械卡滞或感应距离偏移,也会让CNC坚信“再走一微米就要撞墙”,宁可锁死也不越雷池半步;至于电源异常,电压波动、零地电压超标、UPS切换延迟……这些看不见的电“小动作”,足以让数控系统在毫秒级内丢掉心跳,直接蓝屏式休克。
软件层面的锁死则更狡猾。PLC程序里一个逻辑环没闭合,或者某段互锁条件写反了,设备就可能在换刀中途突然“想不开”;CNC系统本身死机虽少见,但长期未重启、U盘乱插乱拔、后台任务堆积,照样会让系统内存溢出、响应停滞;参数误改更是高发事故——有人手滑把#1320(X轴软限位)设成0,有人把PLC密码改成一串记不住的乱码,还有人升级时中断导致加密密钥错位,结果系统启动后直接亮红灯:“授权验证失败,请联系厂商”。
外部因素近年也愈发不容小觑。勒索软件虽不常直击CNC本体,但一旦攻陷车间上位机或MES服务器,远程指令就能触发锁定协议;某些带DRM机制的第三方功能模块(如高级曲面插补包),授权到期或联网校验失败,会自动执行“功能熔断”;甚至个别国产系统内置了区域合规锁机策略,网络时间不同步超阈值,也可能触发安全自锁。
说到底,CNC不是被“黑”了,而是被自己的安全逻辑层层套牢了。解开它,得先看清是哪一道锁扣上了。
应急响应与分级解锁策略
设备锁死那一刻,车间里最忌两件事:一是抄起螺丝刀就拆主板,二是抓起手机猛刷“CNC解锁教程”。前者可能让PLC芯片静电击穿,后者大概率点进钓鱼网站,再送一台新设备去“加密深造”。
我们信奉的应急铁律是:先保安全,再保数据,最后保工期。断电不是第一反应,而是评估后的审慎决策——比如伺服报警未清除就断主电,可能触发电容放电异常,反而烧毁驱动模块;但若急停回路持续吸合、接触器嗡嗡发烫,则必须立即切断控制电源,留着24V给PLC做状态快照。
现场处置讲究“三拍一记”:拍报警界面(含所有子菜单和隐藏代码)、拍接线端子排(尤其急停链和限位信号)、拍系统启动过程黑屏/蓝屏帧;再用纸笔手记当前坐标、主轴转速、程序段号、PLC运行状态(RUN/STOP)、CNC模式(MDI/JOG/AUTO)。这些信息比十句“师傅我这机子打不开了”更有诊断价值。
厂商级解锁从来不是万能钥匙,而是带协议的“数字门禁卡”。OEM授权恢复需提供设备序列号+报修码,密钥重置得走厂商工单系统验真;固件重刷看似粗暴,实则要匹配BOOT版本、硬件修订号、甚至光栅尺分辨率参数;而备份参数还原,前提是客户当年真做了备份——可惜现实中八成备份文件躺在U盘里,命名却是“新建文件夹(2)”。
合规性不是绊脚石,而是护城河。我们从不建议客户自行短接急停触点、跳过PLC密码、或用非官方工具擦除加密区。这些操作不仅可能永久损坏授权芯片,更会让保修失效、审计翻车。速捷的每例锁机处理,都同步生成《事件溯源报告》,包含触发条件、干预动作、恢复时效,并按客户要求对接其EHS或IT安全部门——毕竟,一次锁机可能是故障,三次锁机就是管理漏洞。
锁机不是终点,是系统在喊话:“该升级响应逻辑了。”
长效预防体系构建与智能化防锁实践
很多人把CNC加工中心当“铁疙瘩”用,开机、装夹、走程序、关机——直到某天屏幕一黑,弹出“Authorization Failed”或“System Locked by Security Module”,才恍然:这哪是机床,分明是个带刀的数字守门人。
预防不是给设备贴符咒,而是建一套会呼吸、能预警、懂分寸的防护网。我们把它拆成三层:设备层打底、管理层立规、智能层点睛。
设备层防护讲的是“物理诚实”。多级权限不是摆设——操作员只能调进给率和冷却启停,工程师能改刀补但动不了PLC变量区,管理员才握着系统参数与加密密钥的最终钥匙。硬件看门狗则像一位不眨眼的值班员:一旦CNC主控板通信中断超3秒,自动触发软复位;若连续三次复位失败,则锁定轴使能,但保留HMI通讯,方便远程诊断。冗余急停设计更务实——双回路+机械自锁触点,哪怕一根线被老鼠啃断,整条安全链依然有效。
管理层规范重在“习惯养成”。我们帮客户定制《开机前10分钟检查清单》:查急停链通断、验限位开关复位状态、核对伺服使能电压、确认U盘未插在控制柜USB口(很多锁死源于误插含病毒启动盘)。变更控制流程(CCP)则要求:任何参数修改必须双人确认+版本留痕+48小时内回溯测试;而每季度一次的系统健康审计,不只是看报警历史,更要扫描PLC扫描周期波动、NC程序段执行时间异常、甚至SD卡写入次数——这些沉默的数据,早就在为下一次锁死写预告片。
智能化防锁,是我们最近三年埋得最深的一条线。IoT采集的不只是温度与振动,还有“谁在什么时间改了哪个参数”“MDI模式下连续输入5次错误密码”“HMI界面在非维护时段反复访问系统设置页”。边缘计算节点就装在电柜里,不上传原始数据,只输出风险评分。当它判断“非授权参数写入概率>87%”,会提前12小时推送预警,并附上可疑操作轨迹图——这时候干预,连重启都不用。
预防的本质,是让设备学会说“慢一点”,而不是等它喊“停不了”。
标签: CNC加工中心急停回路误触发导致锁死 PLC互锁逻辑错误引发CNC系统锁机 CNC参数误改或授权验证失败锁死 伺服驱动器屏蔽不良引起的CNC僵死 国产CNC系统区域合规时间同步锁机机制