


熔炼炉系统锁死了?别急着喊“完蛋”,先摸清它到底在跟谁赌气。
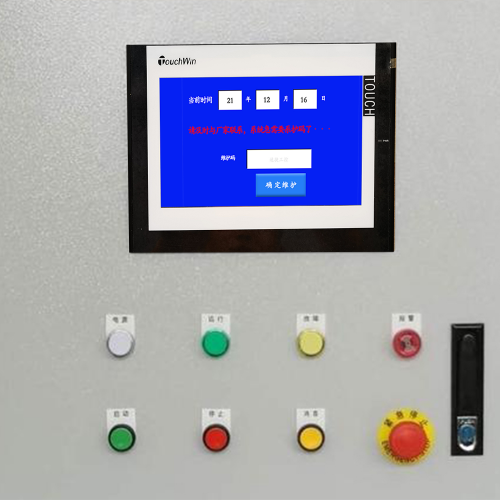
咱们干这行久了,常听车间老师傅叹气:“这炉子又耍脾气了!”——其实熔炼炉从不任性,它每一次锁死,都是在用最严肃的方式说:“喂,有地方不对劲,得停下来说清楚。”
成因嘛,大致分三类,像三道关卡,少过一道,它就坚决不点火、不倾炉、不送气。
第一关是控制系统本身“脑子短路”:PLC程序跑飞了,逻辑突然卡在某个死循环里;或者安全继电器莫名翻车,明明没超温却硬是把急停信号焊死在输出端;再或者,某个急停按钮被油污卡住、接线松动,导致信号一直“在线”,系统只能乖乖锁机。
第二关是工艺保护机制太尽责。熔炼炉不是冷冰冰的铁疙瘩,它有一套自带的“保命清单”:温度破表、炉压蹿高、冷却水流量掉到警戒线以下……只要其中一条被触发,哪怕只是传感器误报,它也会立刻执行联锁,宁可停摆,绝不冒险。
第三关最容易被忽视——人和界面之间的“误会”。比如HMI密码输错五次自动锁定权限;操作员在未确认报警的前提下连按两次复位键,结果触发软硬双重闭锁;又或者复位流程差了最后一步——就像煮面忘了捞,再等三分钟也还是生的。
说白了,熔炼炉锁死不是故障,是它在替你守底线。问题不在它太倔,而在我们还没读懂它的“报警语言”。
应急响应与诊断流程:别当“急救员”,先做“现场指挥官”
熔炼炉锁死了,第一反应不是冲上去按复位键,而是——先站稳,再呼吸,最后才伸手。
为什么?因为锁死不是故障终点,而是风险起点。高温、高压、燃气、倾动机构……它停得突然,但危险从不打盹。所以我们的应急响应,第一条铁律是:安全不是前置条件,是唯一前提。
断电?不急。先做LOTO(上锁挂牌)——不是随便拉个闸就完事。要确认主回路、控制回路、辅助电源、甚至UPS后备供电是否全部隔离;气源阀门是否双阀切断并泄压;液压/冷却水系统是否完成保压或排空。一张危险源确认清单,比十次复位都管用。
进入诊断环节,我们不搞“头痛医头”,而是走一条清晰的分层路径:像剥洋葱,一层一层往里看,但绝不乱撕。
先看上位监控系统——有没有实时报警弹窗?历史趋势里温度曲线是不是在锁死前突然跳变?接着盯PLC:CPU运行灯亮不亮?STOP灯有没有偷偷亮起?再查I/O模块:关键输入点(比如急停信号、水流量开关)状态对不对?输出点(烧嘴阀、倾炉接触器)有没有指令却无动作?最后才动手动测试底层执行机构:用万用表量阀线圈电阻,手动盘车验倾炉电机堵转,甚至临时短接验证信号通路——但记住,所有临时措施必须在LOTO框架下进行,且全程留痕。
至于那些神神秘秘的锁死代码,比如F-702、E-LOCK1,它们不是密码,是“病历编号”。我们不背代码手册,而是调日志、拉时间轴:报警触发前30秒,哪个传感器先飘红?哪条通讯链路延迟突增?哪段程序周期超时?把碎片拼成故事,故障自然开口说话。
锁死现场,最忌“凭经验瞎猜”。真正高效的响应,靠的是节奏感:稳住、分层、溯源。你不是在抢修一台设备,而是在重建一套信任——人对系统的信任,系统对人的信任。
预防性维护与系统韧性提升策略:让熔炼炉学会“自己松绑”
锁死不是偶然,是系统在说“我快扛不住了”,只是我们以前总等它喊破喉咙才听见。
所以第3章不谈怎么修,而聊怎么让锁死少发生、慢发生、甚至——不那么疼地发生。这不是给设备贴膏药,而是帮它练出肌肉记忆和应急直觉。
先说联锁逻辑优化。很多熔炼炉的“一触即锁”,源于联锁设计太耿直:水流量低于5.2L/min?立刻停炉!可现实是水泵滤网刚积了点灰,瞬时流量抖一下就触发全线停产。我们做的不是删掉保护,而是加点“人情味”——比如双路水压传感器冗余比对,避免单点误报;把固定阈值改成基于炉温曲线的动态延时校准(高温段容错收紧,低温段适当放宽);更关键的是设计“降级运行模式”:冷却水不足时自动切至低功率保温态,不锁死,只限产——产线不停,维修不赶,损失可控。
数字化运维也不是上个SCADA就叫智能。我们用OPC UA把PLC、DCS、仪表、甚至环境温湿度全拉进一个数据湖,训练轻量预警模型:当多个非关键参数(如风机振动+烟气含氧量+烧嘴前压力)同时出现微弱异常漂移,系统提前2小时推送“潜在锁死风险”,附带TOP3可疑模块和建议检查项。复位?还有AR辅助指引——手机扫一眼HMI,虚拟箭头直接标出该按哪个软按钮、该确认哪条硬接线、该核对哪组IO地址。连电子化复位检查单(e-CO)都嵌进流程:没勾完12项确认项,复位键根本灰色不可点。
最后,再好的策略也得靠人落地。我们把“锁死”从故障分类里拎出来,单列成年度演练科目:操作工练权限切换与首步响应,仪表工练信号强制与旁路逻辑,点检员练传感器现场快检。SOP不再是一纸文档,而是多角色协同动线图——谁喊暂停、谁查电源、谁读日志、谁最终拍板复位,环环有主责,步步留痕迹。就连产线升级换型,变更审批表里也必须过一道“锁死风险评估”关:新程序会不会改掉原有延时?新加传感器是否引入新的误动作路径?
预防的本质,是把“救火”变成“防火”,把“抢修”变成“预演”,把“锁死”变成“可预期、可干预、可兜底”的系统常态。
晋江速捷自动化科技有限公司,成立于2017年12月,是中国领先的工业自动化系统集成服务商,经官方授权,专注于工业自动控制系统装置的全生命周期技术服务。公司总部位于福建省泉州市晋江市,业务网络覆盖全国,服务煤炭、冶金、印刷、纺织、建材、包装、船舶制造、环保节能、机械制造、食品饮料、数控加工等20+关键工业领域。
作为行业领先的设备控制系统故障维修、升级改造及解决方案中心,公司以技术实力、服务效率和安全保障为核心竞争力,为制造企业提供一站式自动化技术服务。累计服务客户10000+例,其中包括比亚迪、中国烟草、恒安纸业等众多行业龙头企业。
【核心业务】
1.PLC解密与维修(行业最全面品牌覆盖)
支持20+主流及冷门品牌,包括但不限于:
• 主流品牌:西门子、三菱、台达、松下、信捷、永宏、欧姆龙、丰炜、禾川、维控、基恩士、施耐德、富士、光洋、汇川等
• 冷门品牌:安川、产电、海为等众多进口及停产型号
服务内容:
• 深度技术维修、程序修复、解密备份
• 程序上传下载、注释恢复
• 独家优势:可根据设备功能反推逻辑说明,解决程序完全丢失导致的复产难题
2.触摸屏全品牌解密与编程
支持西门子、昆仑通态、威纶、三菱、台达、步科、繁易、海泰克、信捷、维控、屏通、欧姆龙、显控、松下、富士、施耐德、汇川、禾川、永宏等全品牌触摸屏的解密、维修及编程服务。
3.数控系统维修与解锁
专业服务新代、宝元、广数、华中、凯恩帝、发那科、维宏、滨捷、三菱、马扎克、西门子、山龙、哲宏、科源、法格等数控系统,解决密码丢失、系统故障导致的停机问题。
4.自动化设备设计与程序开发
提供从自动化设备设计制造到程序开发的一站式服务,涵盖低压配电柜设计、非标设备电器维修、伺服驱动器维护等,满足客户定制化需求。
标签: 熔炼炉系统锁死应急处理流程 PLC控制系统锁死故障诊断 熔炼炉联锁保护机制优化方案 HMI密码锁定与权限恢复方法 工业自动化设备预防性维护策略
