


给袋机突然停止工作,这事儿听起来像极了你正煮着泡面,水刚开,电闸“啪”一下跳了——没预告、没缓冲、连句“我快不行了”都不说。
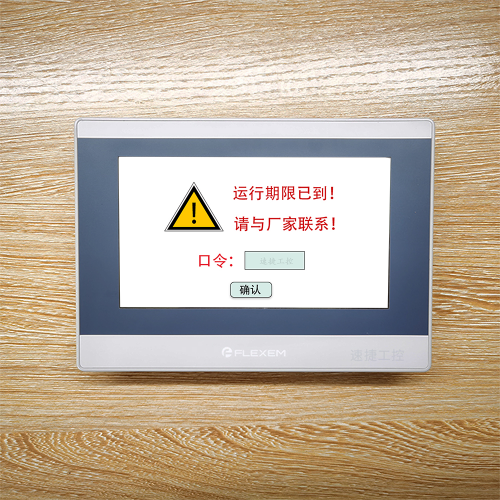
先别急着拍控制柜,也别第一反应就喊“换PLC”。咱们得当个冷静的“设备侦探”,从表象入手。典型表现无非三种:一是毫无征兆地戛然而止,连HMI都还亮着,就像人站着睡着了;二是急停按钮被触发(哪怕你根本没碰它),红色蘑菇头倔强地弹起,系统直接硬刹车;三是停机前带点“演技”——咔哒、嗡鸣、漏气嘶嘶声,仿佛机器在临终前给你留了个语音遗嘱。
这时候,请把手机收好,打开PLC编程软件或HMI历史报警页。瞬时故障往往一闪而过,但PLC很守规矩,它会悄悄记下代码,比如“Err 47:编码器信号超时”或“ALM-02:真空压力低于阈值”。而持续性停机,HMI大概率卡在某个报警界面,或者干脆黑屏重启失败——这说明问题没走,它还在现场蹲着。
安全联锁是所有自动化的“交通红灯”,必须逐个验明正身:急停按钮是否真正复位到位(有些老款按钮复位不彻底,按下去有回弹感却没导通);安全门开关有没有被油污卡滞;光幕对射是否偏移半毫米,就足以让整条线原地静止。记住,自动化不讲情面,它只认信号,不认你多着急。
排查不是靠猜,是靠“看见”——看见异常,才谈得上解决。
给袋机突然停摆,就像乐队指挥突然放下指挥棒——鼓手停了,贝斯哑了,连灯光都暗了一格。但问题从来不在“停”本身,而在“为什么偏偏这时候停”。
我们把故障拆开揉碎,分三路进击:电的、气的、脑子的。
电气系统最擅长“装死”。主电源看似稳定,实则电压在±5%里悄悄晃悠,伺服驱动器一敏感就报“过载”,其实只是电网打了个喷嚏;接触器用久了触点氧化,看着吸合,实际缺了一相,电机转着转着就热到报警;编码器信号线被卷入拖链磨破皮,脉冲时断时续,PLC以为袋子飞了,立马拍停整条线——它宁可错停十次,也不愿漏检一次空袋。
气动与机械这块儿,专搞“温柔陷阱”。真空吸盘老化微裂,吸力从-80kPa掉到-55kPa,取袋失败不立刻报警,而是连续三次重试后才触发保护;送袋凸轮被粉尘糊住润滑槽,转动阻力渐增,某天清晨你刚开机,它就“咔”一声卡在临界点;同步带表面完好,内芯纤维早已疲劳,跳齿无声无息,直到某次加速,袋子直接堆在分料口,机器才被迫举手投降。
至于控制逻辑?它最怕“人祸”。有人调参时手滑,把“空袋检测延时”从300ms改成0,结果传感器一扫就判死刑;光电开关被车间水汽蒙了镜片,或被震动慢慢移位2mm,误把挡光片当袋子,反复发“已到位”假信号;更隐蔽的是固件版本 mismatch——新换的HMI固件不认老版PLC的通信协议,握手失败却不报错,只默默停止刷新界面,让你以为是屏幕坏了。
别怪设备娇气,它只是把日常的松、堵、偏、错,攒到临界点,一次性还给你。
预防性维护这事,说白了就是给设备做年度体检,而不是等它晕倒在产线上才叫救护车。
很多客户问:“我们这台给袋机用了四年没大修,挺皮实啊?”——我们通常笑着点头,然后默默翻开它的PLC运行日志:扫描周期从12ms涨到18ms,气压波动频次三个月内翻了三倍,主电机轴承温升曲线在最近三十天里悄悄抬高了4.7℃……这些数字不喊疼,但比报警灯更早亮起红灯。
我们帮上百条包装线梳理出一份“停机前兆监控清单”,不靠玄学,全靠可测、可录、可比的数据点:比如每天开机后首小时记录伺服驱动器的母线电压纹波率;每周导出一次HMI历史报警堆栈,看“复位后自动重试”类软故障是否连续出现三次以上;每月用红外热像仪扫一遍电控柜,重点关注接触器线圈与PLC输出模块的温差异常——温差超8℃,八成是触点老化或负载分配失衡。
标准化应急响应流程,也不是写在墙上吃灰的SOP。我们把它压成一张A5速查卡:断电不是第一动作,而是先长按HMI“日志导出”键3秒,再断主电源;复位前必进手动模式,用“单步送袋→真空检测→开袋确认”三段式验证,绕过所有自动逻辑陷阱;哪怕只是换了个光电开关,也要同步校验其信号上升沿抖动时间是否仍在15μs容差内。
至于备件,我们不建议您囤一整箱同步带,但强烈推荐配齐三样:真空发生器滤芯(每季度一换,堵了吸力掉得比工资还快)、凸轮润滑脂(食品级,半年补一次,比修卡滞凸轮便宜十倍)、还有——一支带角度刻度的激光对中仪。它不贵,但它能让你在同步带断裂前,先听见那0.1mm的偏心异响。
预防,从来不是防故障,而是防“措手不及”。
标签: 给袋机突然停止工作故障排查步骤 给袋机急停按钮复位不彻底检测方法 给袋机真空吸盘吸力不足导致停机 PLC历史报警代码Err47和ALM-02解读 给袋机停机前兆数据监控清单